Explore growing international demand and opportunities in the industrial mineral export market.
Why Industrial Minerals Matter
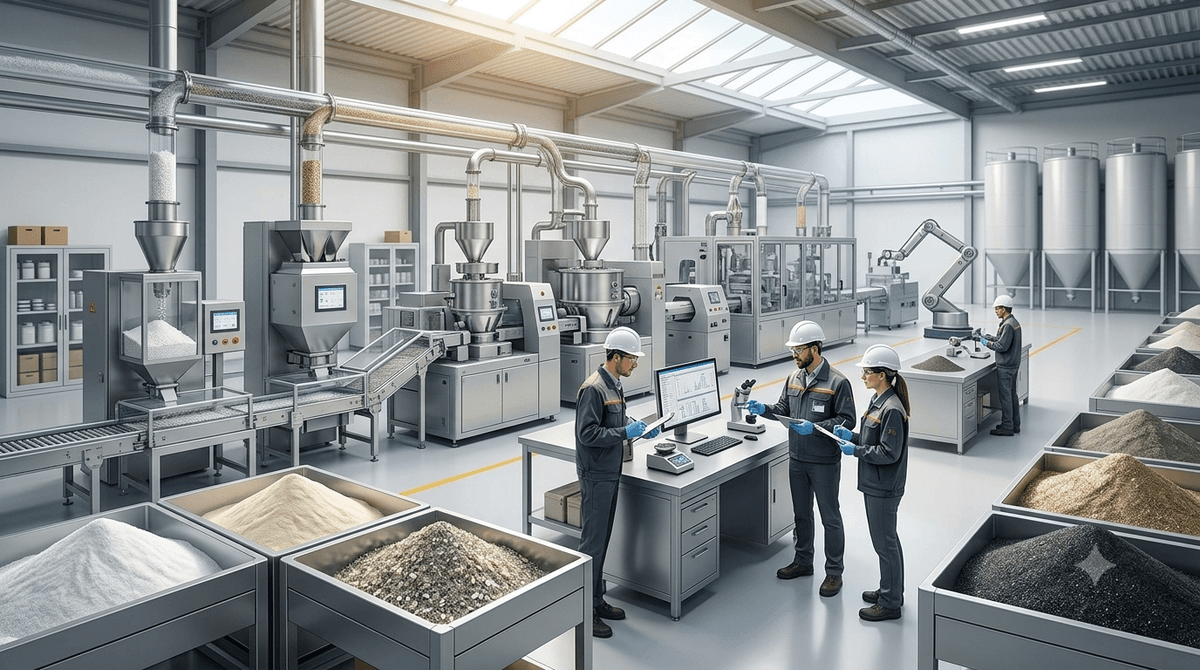
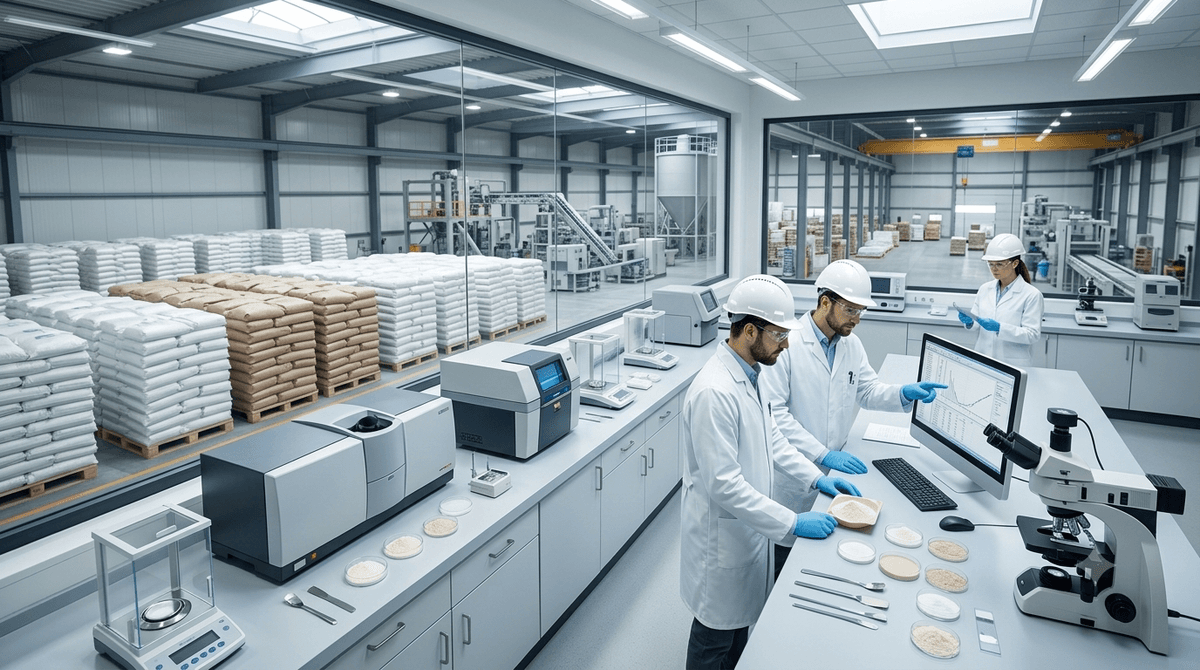
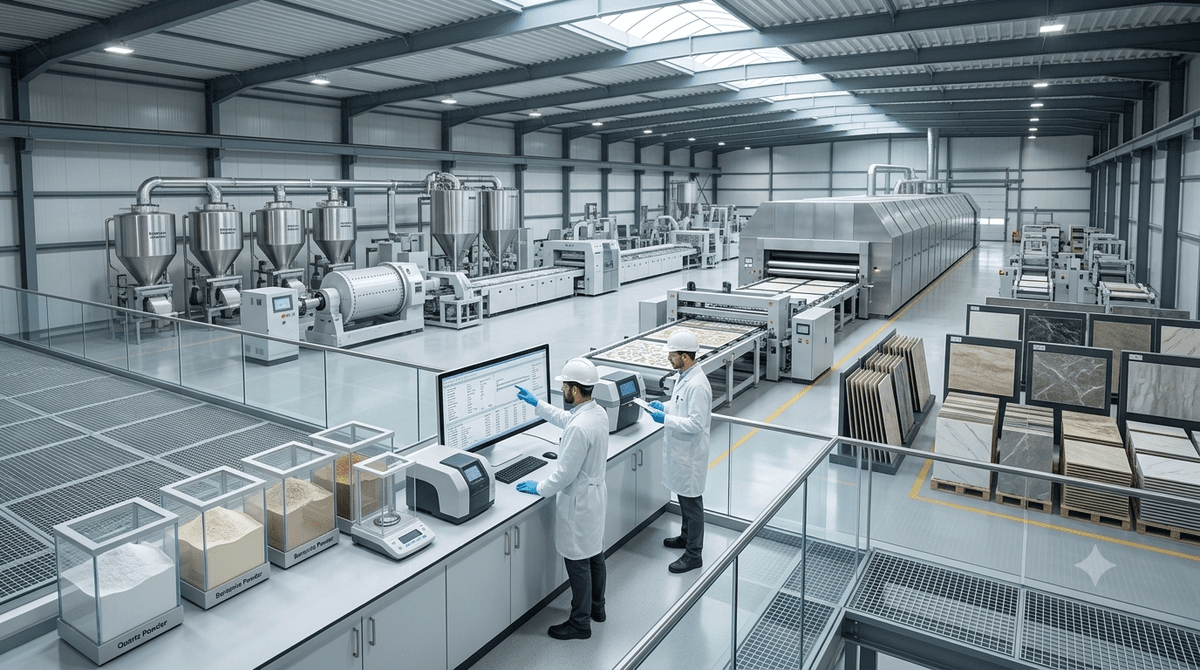
Manufacturers across the globe depend on premium-grade industrial minerals to improve production efficiency, product durability and overall manufacturing quality. High-purity minerals provide consistent particle size, excellent chemical stability and superior processing performance, making them an essential raw material for industries including ceramics, paints, construction, glass, plastics, rubber and foundry applications. Choosing high-quality minerals helps businesses reduce production costs, maintain international quality standards and deliver reliable products to customers worldwide.
Major Industrial Applications
- Ceramic & Sanitaryware Industry
- Paint & Coatings
- Construction Materials
- Plastic Manufacturing
- Rubber Industry
- Chemical Processing
- Glass Manufacturing
Key Benefits
Benefits of Premium Industrial Minerals
- ✔ Higher Product Quality
- ✔ Better Surface Finish
- ✔ Improved Manufacturing Efficiency
- ✔ Lower Production Cost
- ✔ Long-Term Durability
- ✔ Consistent Raw Material Quality